جلسه دفاع پایان نامه: ایمان رفیعی راد، گروه ساخت و تولید
جلسه دفاع پایان نامه ایمان رفیعی راد با عنوان «طراحی و ساخت ابزار برشی با کنترل ارتعاش غیرفعال» 22 مهرماه 1405 برگزار می شود.
ارائهکننده: ایمان رفیعی راد
استاد راهنما: دکتر امیر راستی
استاد ناظر داخلی: دکتر حامد دیلمی عضدی
استاد ناظر خارجی: دکتر احسان خواصی
تاریخ: 1405/07/22
ساعت: 11:30
مکان: دانشکده مهندسی مکانیک، طبقه اول، کلاس ۱۵۴
چکیده:
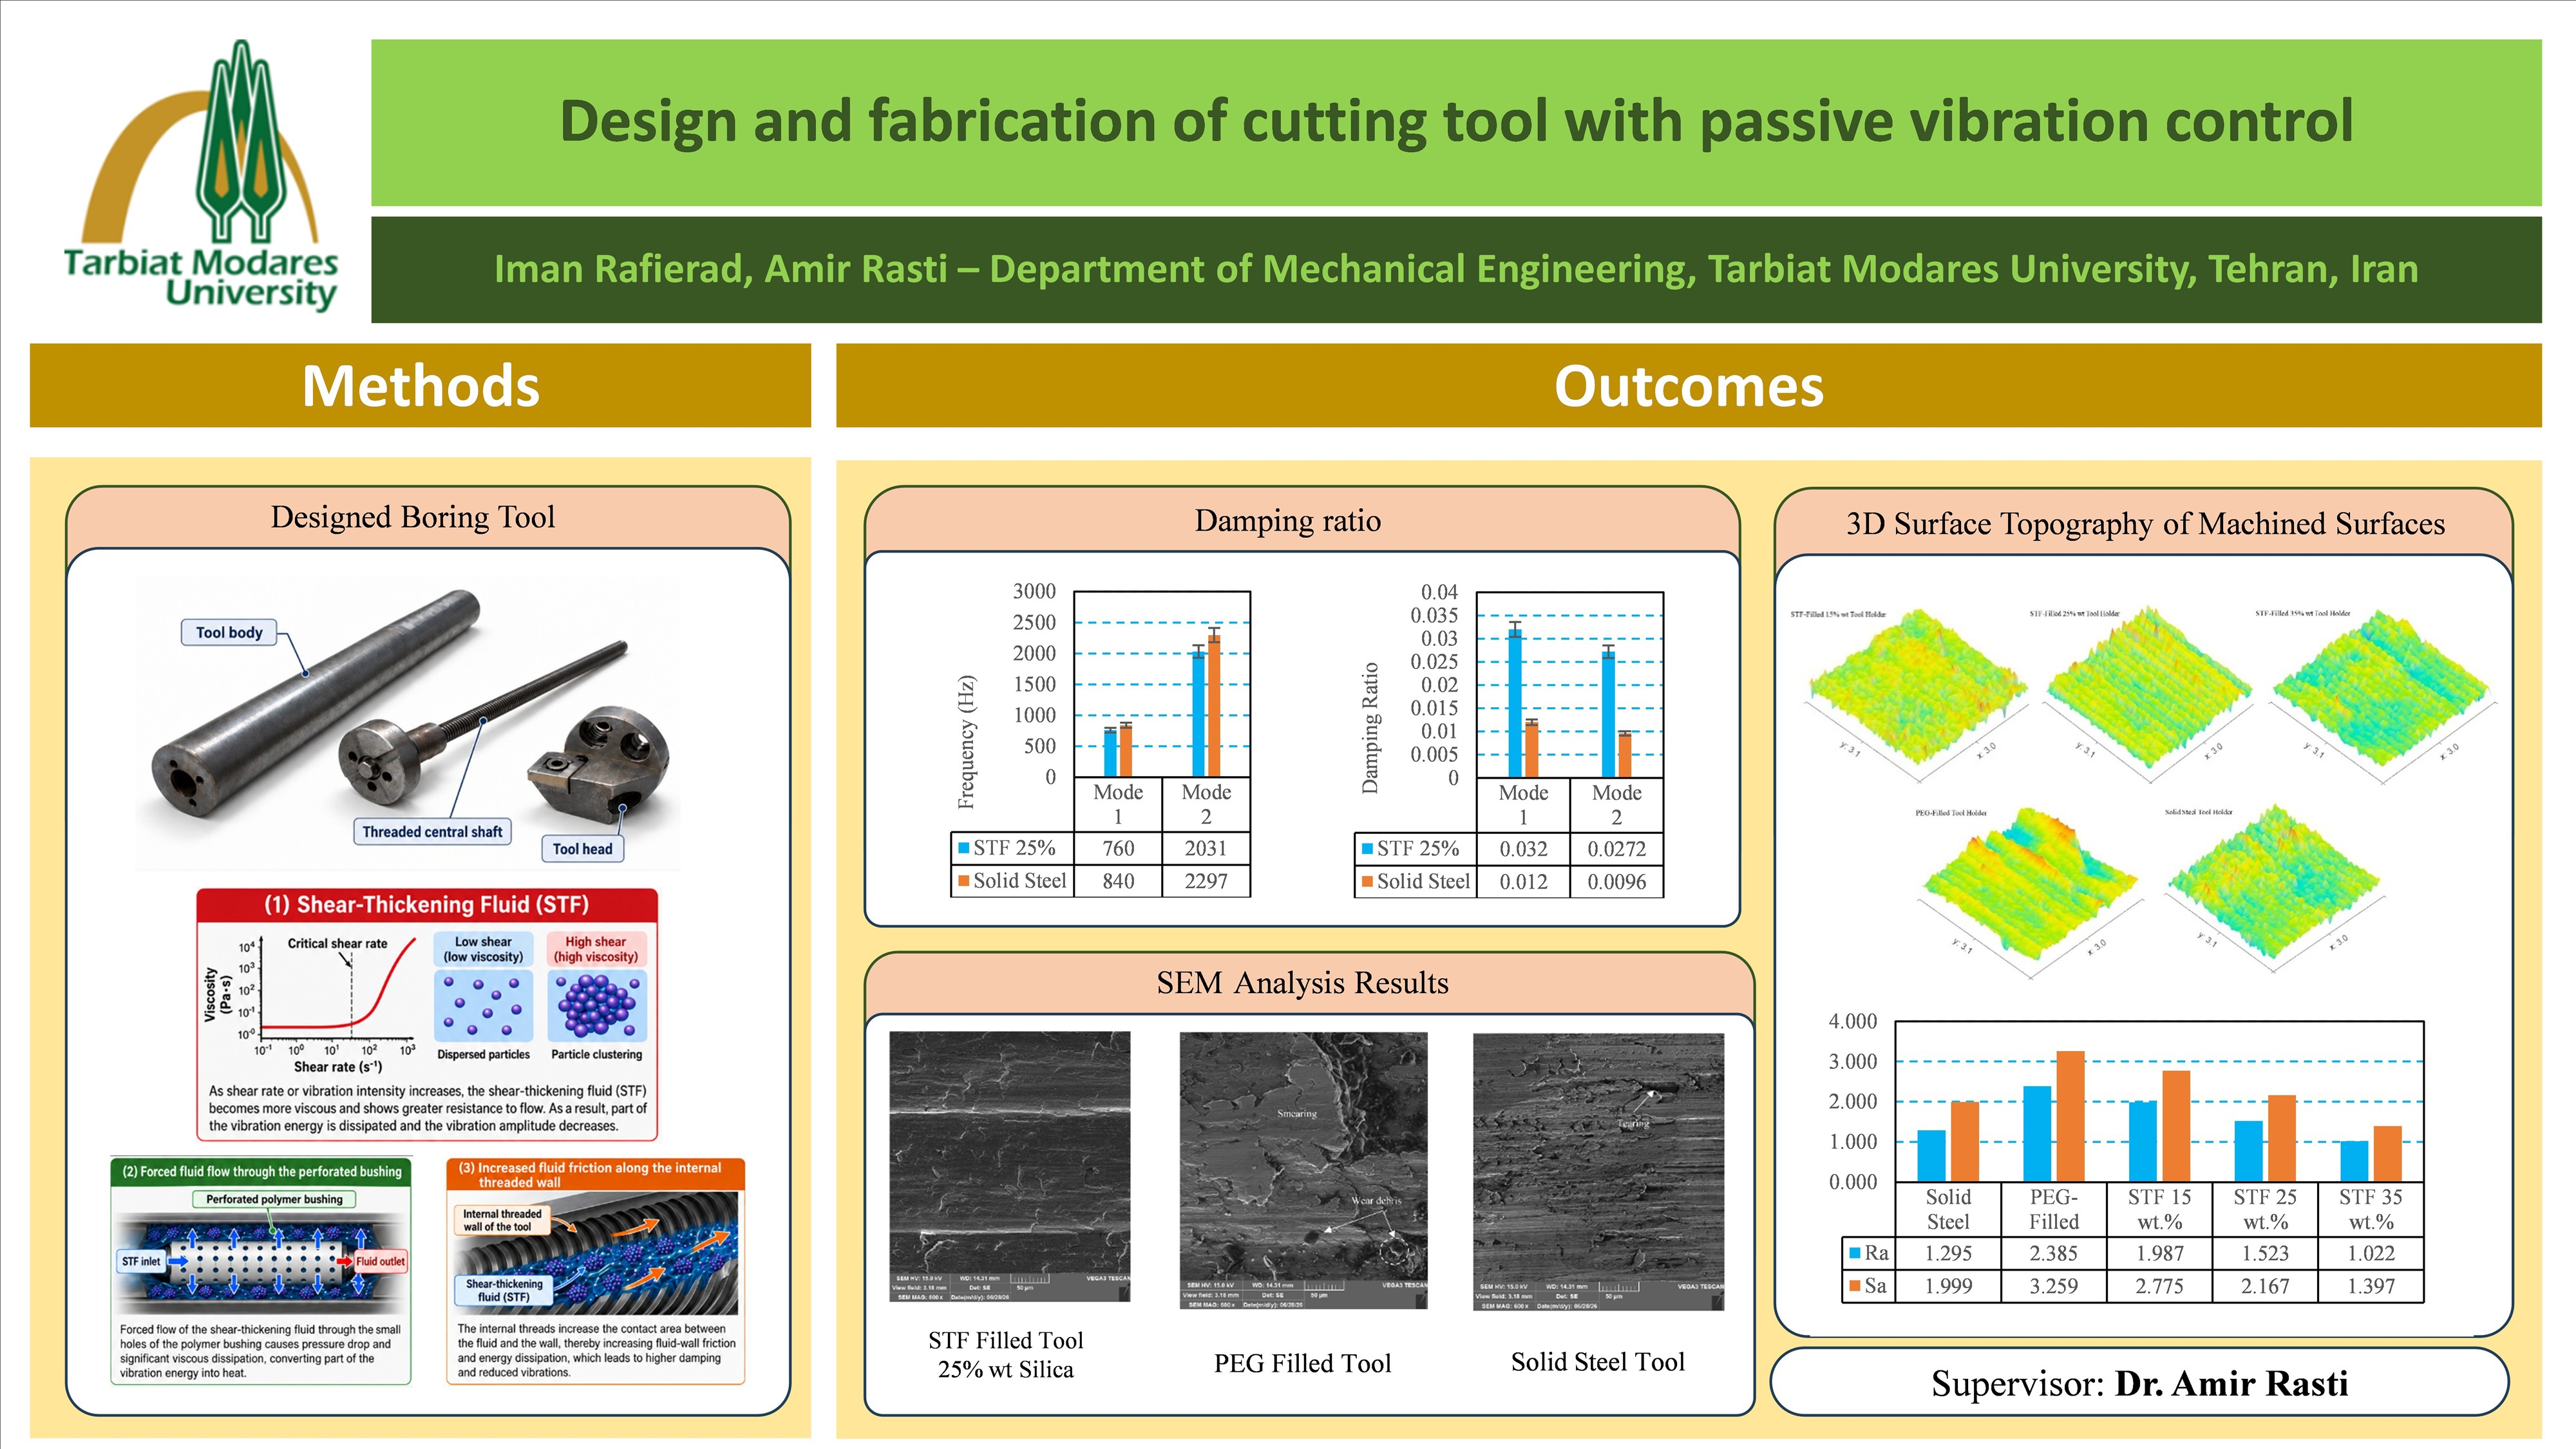
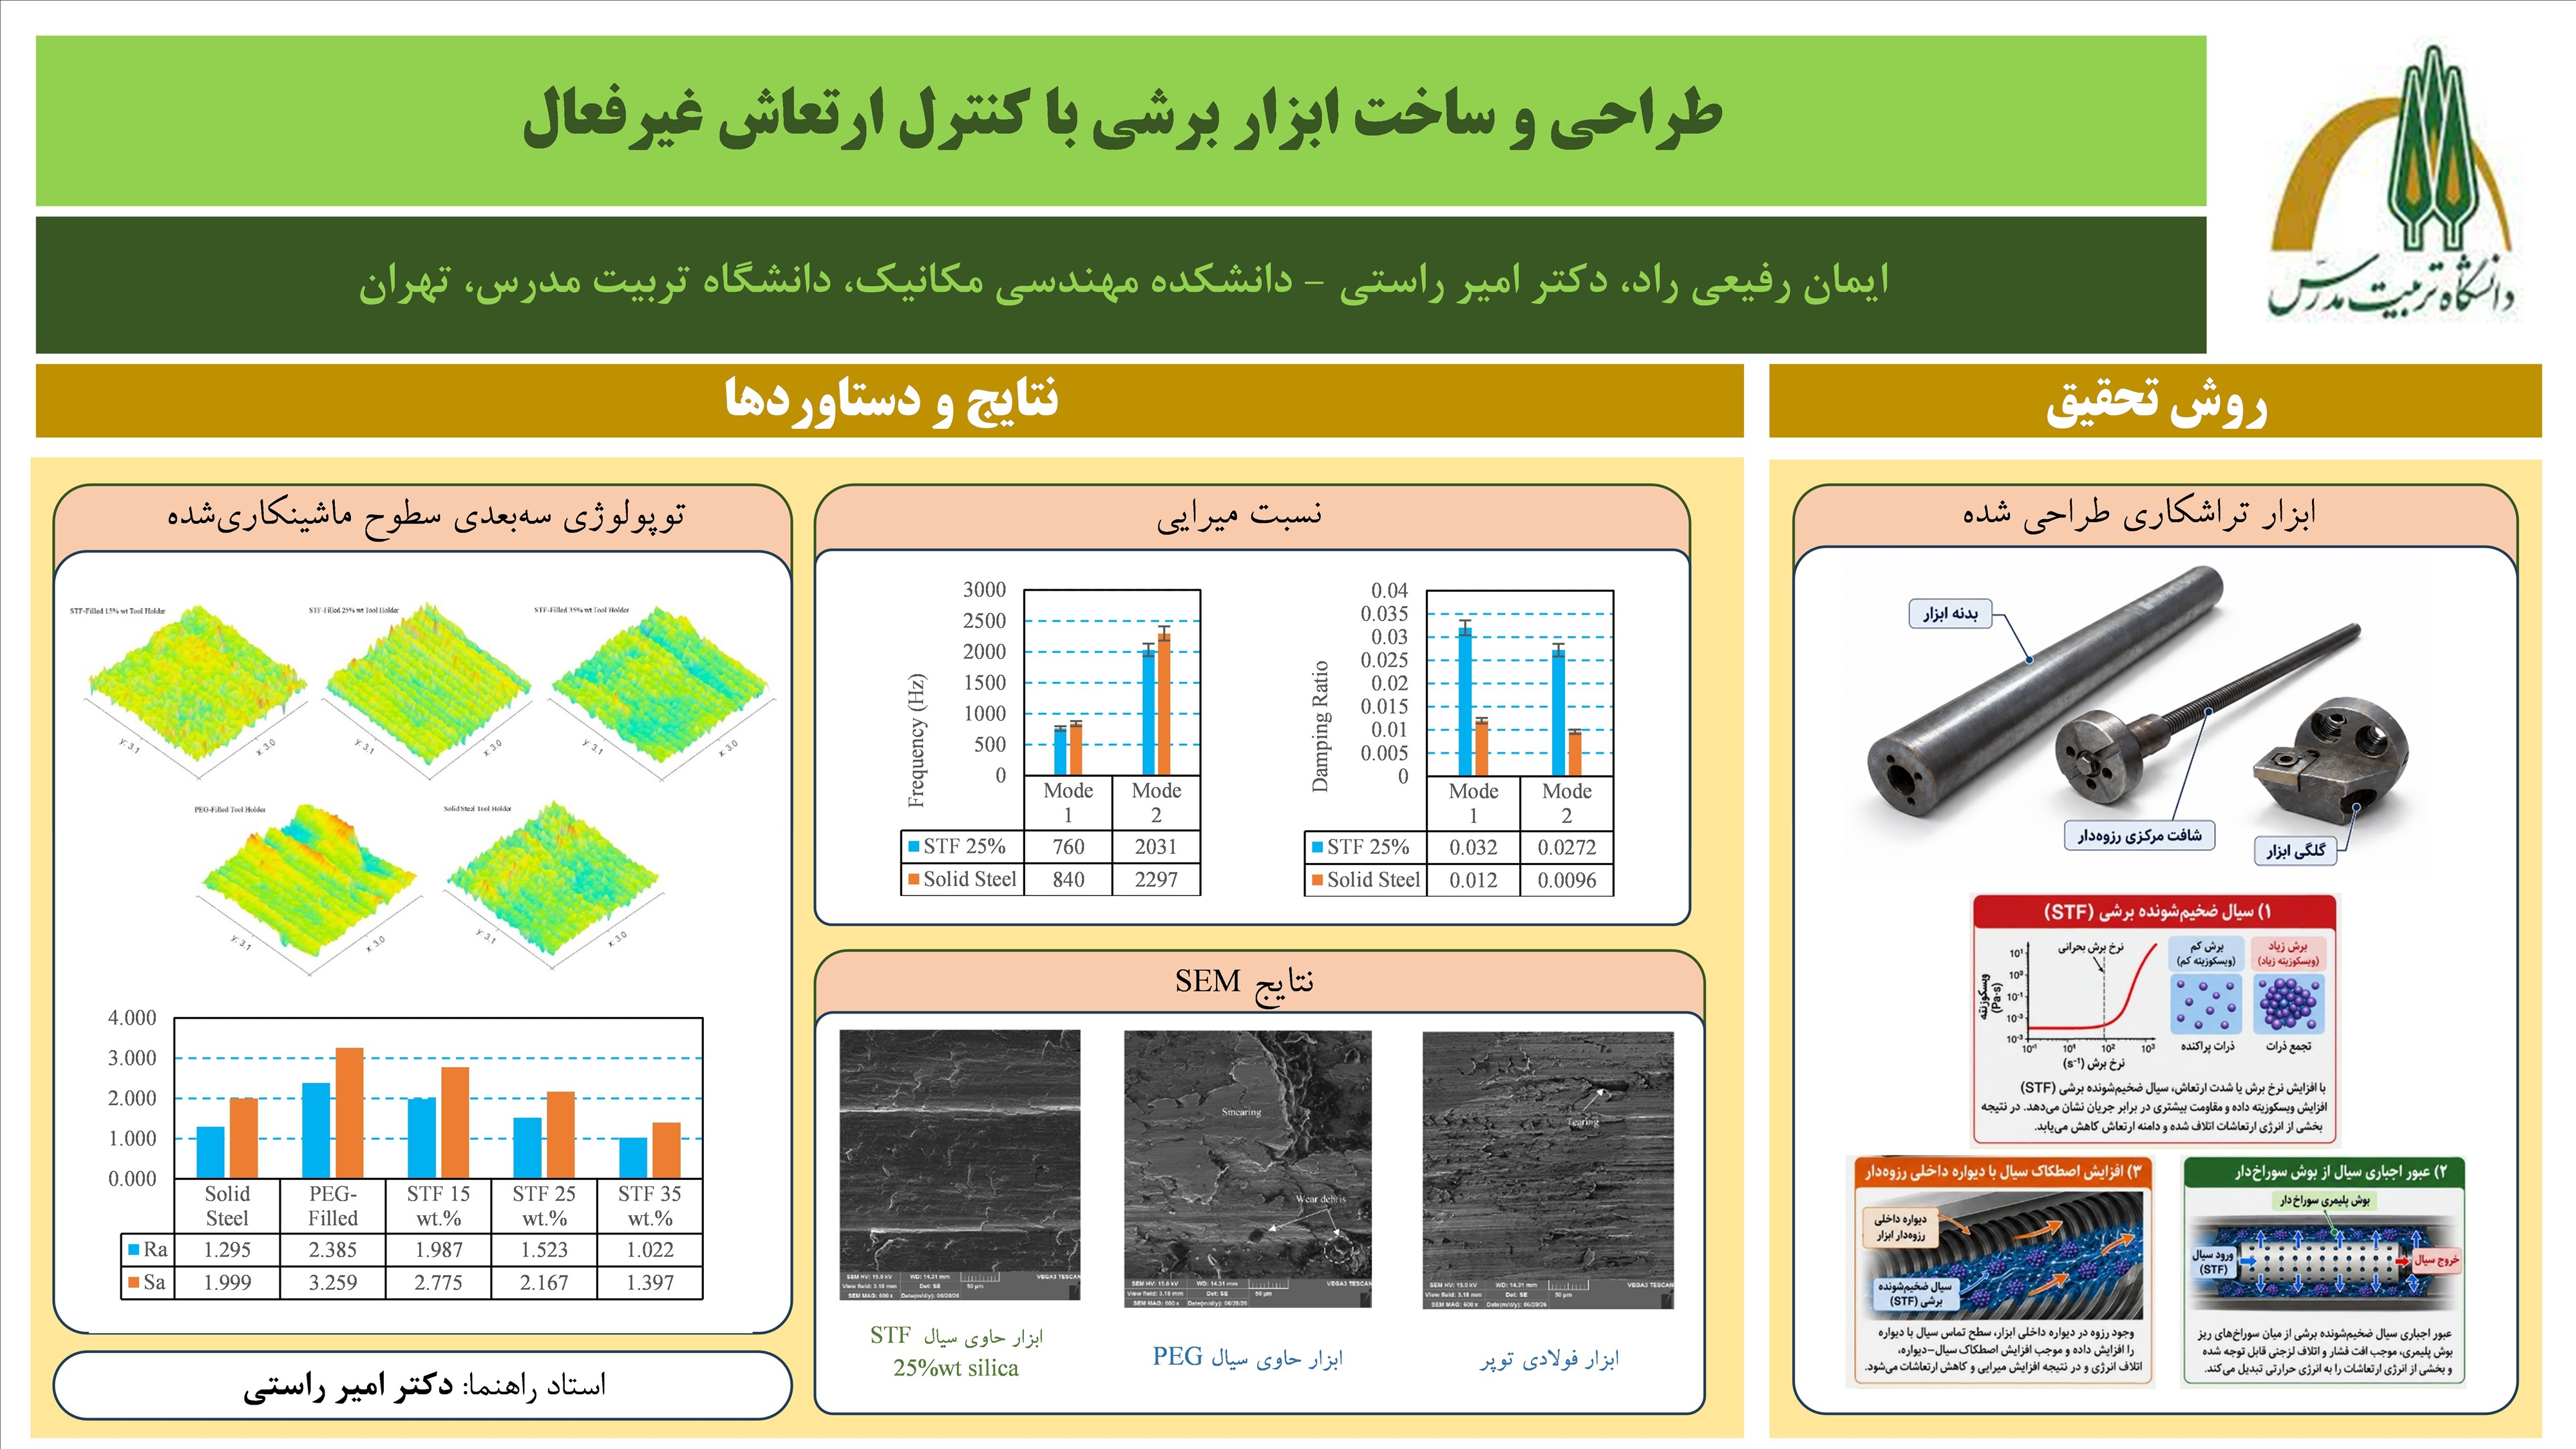
ارتعاشات در ابزار بورینگ با نسبت طول به قطر بالا، یکی از موانع اصلی کیفیت سطح و بهرهوری است. روشهای غیرفعال موجود مانند TMD ، PID و CLD با محدودیتهایی نظیر نیاز به تنظیم مجدد، حساسیت بالا یا هزینه ساخت زیاد همراه هستند. در این تحقیق، یک ابزار برشی با میرایی غیرفعال چند مکانیزمی مبتنی بر سیال غیرنیوتنی ضخیمشونده برشی (STF) طراحی و ساخته شد. این ابزار از سه مکانیزم همزمان جریان محدودشده از بوش سوراخدار، اصطکاک سطحی از رزوههای داخلی و پاسخ رئولوژیکی خودتطبیق سیال ضخیم شونده برشی برای اتلاف انرژی ارتعاشی بهره میبرد.
سیال STF با غلظتهای ۰%، ۱۵%، ۲۵% و ۳۵% وزنی سیلیکا تهیه شد. نتایج رئولوژی نشان داد که سیال دارای ضخیمشدگی شدید با نرخ برش (افزایش ویسکوزیته از ۱ به بیش از 25 پاسکال ثانیه) و رفتار ویسکوز-اتلافی(1 (tan δ > است. تحلیل مودال نشان داد که ابزار STF نسبت میرایی را در مود اول ۱۶۷٪ و در مود دوم ۱۸۳٪ افزایش میدهد، در حالی که فرکانسهای طبیعی تنها ۱۰٪ کاهش مییابند و سفتی خمشی فقط ۱.۹۸٪ افت میکند.
آزمایشهای ماشینکاری روی فولاد Ck45نشان داد که ابزار حاویSTF با غلظت 35% وزنی سیلیکا کمترین Ra (µm 1.022) را دارد، اما آنالیز SEM مشخص کرد که ابزار حاوی STFبا غلظت 25% وزنی سیلیکا بهترین یکپارچگی سطح را با علائم پیشروی منظم و عاری از لهیدگی و شخمزنی ارائه میدهد. در مقابل، ابزار فولادی توپر با وجود Raپایینتر، دارای لهیدگی سطح و کیفیت واقعی پایینتر است که ناکافی بودن معیار Ra را برای ارزیابی ابزارهای میراکننده اثبات میکند.
غلظت ۲5% وزنی سیلیکا بهعنوان غلظت بهینه معرفی شد. روش پیشنهادی با افزایش میرایی ۱۶۷-۱۸۳٪، عملکردی قابل رقابت با بهترین روشهای غیرفعال دارد، بدون نیاز به تنظیم مجدد، با هزینه و پیچیدگی پایینتر، و قابلیت اعمال بر ابزارهای موجود. این روش میتواند راهحلی عملی برای کاهش چتر در ابزار بورینگ با نسبت L/D بالا باشد.